





Transformarea sistematică a conceptelor de șuruburi personalizate în desene de inginerie fabricabile: modelul triunghiului funcție-proces-cost
Personalizat șurub nestandard dezvoltarea începe cu „cerința de schiță” a clientului – adesea un desen grosier, o descriere verbală sau un eșantion. Provocarea este de a traduce în mod sistematic acest lucru într-un desen de inginerie complet definit și într-o specificație de producție care poate fi fabricată, inspectabilă și rentabilă. The Triunghi Funcție-Proces-Cost este un cadru dovedit care integrează trei domenii interdependente: cerințe de performanță funcțională, capabilități ale procesului de fabricație și constrângeri de cost. Acest articol subliniază fluxul de lucru sistematic și criteriile de luare a deciziilor pentru aplicarea acestui model în dezvoltarea șuruburilor personalizate.
1. Modelul triunghiului: Componente de bază și interacțiuni
Următorul tabel definește cei trei piloni ai modelului, elementele lor primare și interacțiunile cheie care conduc la transformarea de la proiectare la producție.
| Pilon | Elemente primare | Interacțiuni cheie |
|---|---|---|
| Funcția | Capacitatea de încărcare (întindere/forfecare/torsiune), durata de viață la oboseală, rezistența la coroziune, intervalul de temperatură, metoda de asamblare și compatibilitatea pieselor de îmbinare. | Determină gradul materialului, geometria, clasa filetului, tipul de acoperire și cerințele de tratament termic. |
| Proces | Metode de fabricație: turnare la rece, forjare la cald, prelucrare CNC, laminare cu filet, tratament termic, acoperire/placare a suprafeței. | Limitează toleranțele realizabile, finisajele suprafețelor și complexitatea geometrică; influențează formabilitatea materialului și costul. |
| Cost | Amortizarea sculelor, randamentul materialului, timpul ciclului, operațiunile secundare, cerințele de inspecție și economii MOQ. | Echilibrează cerințele de performanță față de volumul de producție; conduce deciziile privind selecția procesului și înăsprirea toleranței. |
Dezvoltarea de succes a șuruburilor personalizate necesită optimizare iterativă pe acești trei piloni. Un design care maximizează funcția poate fi neprocesabil sau neeconomic; o soluție cu costuri reduse poate să nu îndeplinească cerințele de performanță. Modelul triunghiului oferă o abordare structurată pentru a face compromisurile vizibile și justificabile.
2. Flux de lucru de dezvoltare sistematică
Transformarea de la schița clientului la specificația pregătită pentru producție urmează un proces structurat, în funcție de fază. Pașii cheie sunt detaliați mai jos.
- Faza 1 – Definiție funcțională: Traduceți aplicația clientului în cerințe de inginerie cuantificabile. Identificați sarcinile critice, expunerea mediului, temperatura de serviciu și condițiile de interfață de împerechere. Această fază stabilește „pachetul minim de performanță necesar”.
- Faza 2 – Preselecția materialelor și a procesului: Pe baza cerințelor funcționale, propuneți grade de materiale candidate (de exemplu, 35CrMo pentru rezistență ridicată, 304 pentru rezistență la coroziune) și o cale de fabricație primară (de exemplu, poziție rece pentru volum mare, CNC pentru forme complexe cu volum redus).
- Faza 3 – Analiza de fezabilitate și toleranță: Validați că geometria propusă poate fi fabricată în limitele toleranțelor necesare utilizând procesul ales. Aceasta include evaluarea unghiurilor de tragere, a depășirilor, a jocului matriței de rulare a filetului și a potențialului de distorsiune a tratamentului termic.
- Faza 4 – Modelarea costurilor și investiția în instrumente: Estimați costurile cu scule, timpii de ciclu pe piesă, ratele de deșeuri și costurile de inspecție. Determinați MOQ-ul necesar pentru atingerea prețului unitar țintă și prezentați clientului opțiunile de preț pe niveluri.
- Etapa 5 – Finalizarea desenului și specificațiilor: Emiteți desenul final de inginerie cu toate dimensiunile critice, toleranțele, indicațiile materialelor, specificațiile de tratament termic, cerințele de acoperire și criteriile de inspecție. Includeți un șablon de raport dimensional pentru validarea producției.
3. Matricea de decizie pentru selectarea procesului
Selectarea procesului optim de fabricație pentru un șurub non-standard este adesea cea mai critică decizie în fluxul de lucru de dezvoltare. Următoarea matrice de decizie oferă o abordare structurată bazată pe volumul producției, complexitatea geometrică și toleranțele necesare.
- Titlu la rece (volum mare, forme simple): Ideal pentru volume de producție de peste 50.000 de bucăți cu geometrii simple ale capului (hex, tigaie, plat) și rapoarte moderate lungime/diametru. Obține un randament excelent de material (>90%) și timpi de ciclu rapid (30-100 părți pe minut).
- Forjare la cald (volum mediu, diametre mari): Potrivit pentru diametre peste M24 sau forme complexe de cap care necesită o ductilitate ridicată a materialului. Oferă stabilitate dimensională bună, dar necesită investiții mai mari în scule și timpi de ciclu mai lenți.
- Prelucrare CNC (volum redus, caracteristici complexe): Calea preferată pentru volume sub 5.000 de bucăți sau modele cu găuri transversale, capete excentrice sau profile de filet nestandard. Oferă flexibilitate geometrică maximă, dar implică costuri mai mari pe piesă și un randament mai mic al materialului.
- Hibrid (Cold Heading CNC Secondary Ops): Cea mai rentabilă abordare pentru volume medii (5.000–50.000 de bucăți) care necesită atât formare primară de mare volum, cât și prelucrare de precizie limitată (de exemplu, găurire încrucișată, strunjire cu diametre specifice).
4. Exemplu practic: Dezvoltare personalizată a șuruburilor cu umăr
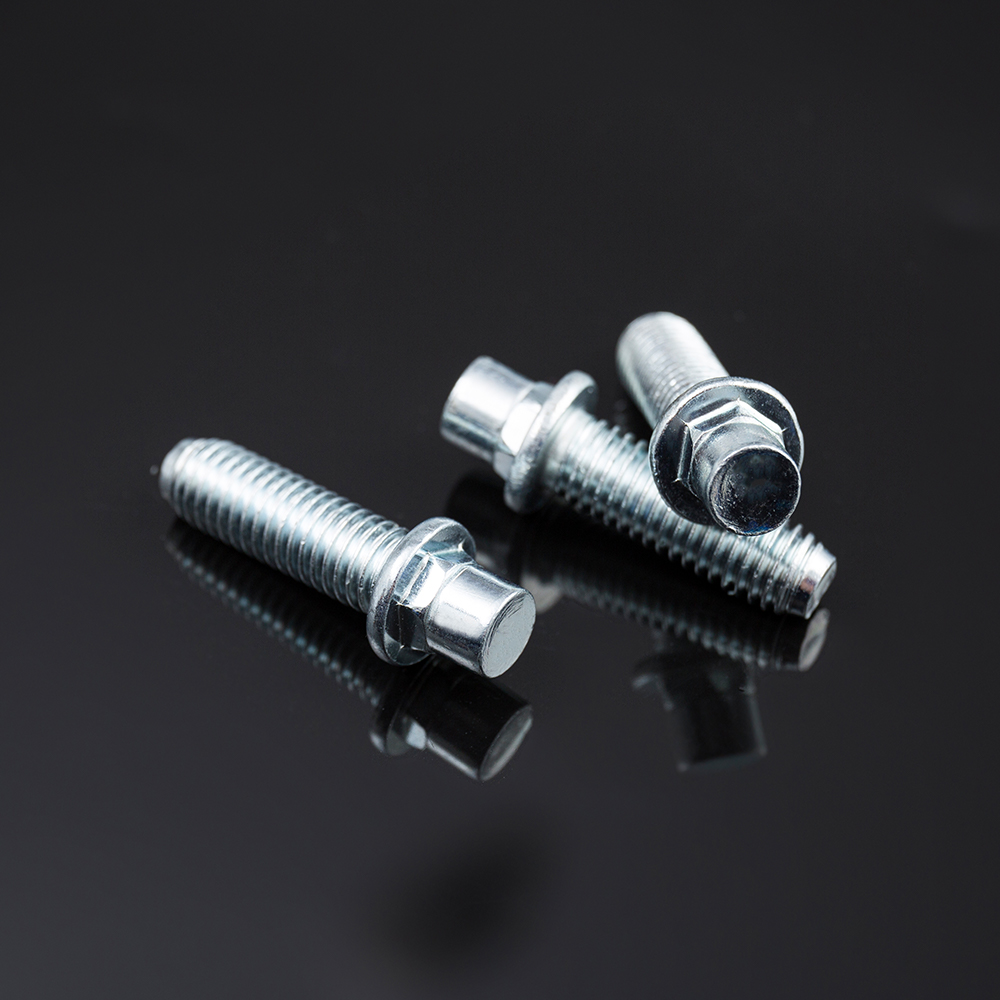
Luați în considerare un client care necesită un șurub cu umăr cu cap excentric și o gaură perforată în cruce, din oțel inoxidabil 316, pentru o aplicație de prelucrare a alimentelor. Aplicarea modelului triunghiului:
- Funcție: Necesită rezistență la coroziune (316 SS), lungime precisă a umărului (±0,05 mm) și un filet M12 clasa 6g.
- Proces: Îndreptarea la rece a capului și umărului este fezabilă, dar orificiul transversal necesită găurire CNC ca operație secundară. Capul excentric necesită un instrument de direcție personalizat.
- Cost: Costul sculei este estimat la 2.500 USD cu un MOQ de 10.000 de bucăți pentru a obține un preț unitar de 1,20 USD. O abordare cu volum mai mic doar CNC ar costa 8,50 USD pe bucată la 500 de unități.
Recomandarea finală este un proces hibrid: îndreptare la rece pentru geometria primară a umărului și a capului, urmată de găurire încrucișată CNC, cu soluția prezentată clientului cu prețuri pe niveluri și opțiuni de livrare.
5. Perspectivă de producție și calitate
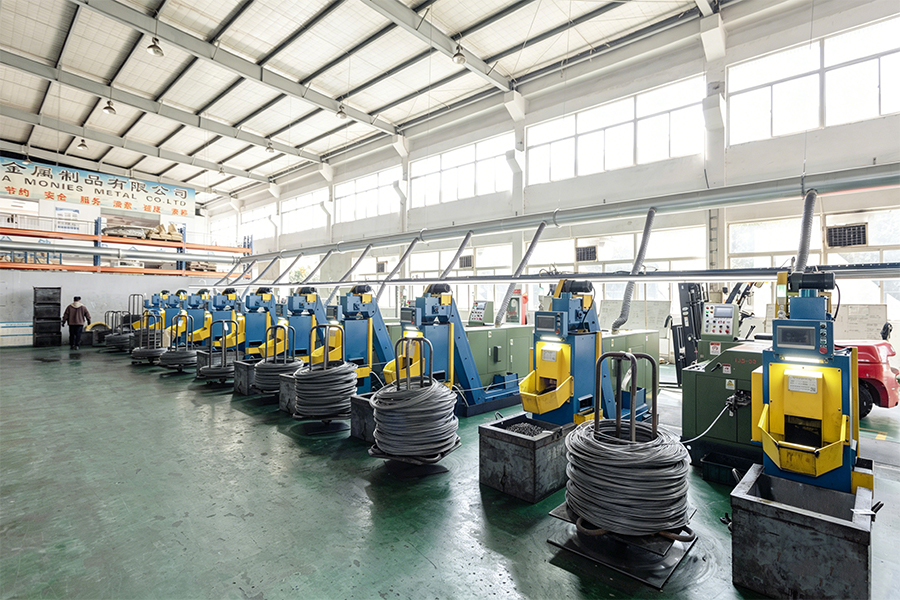
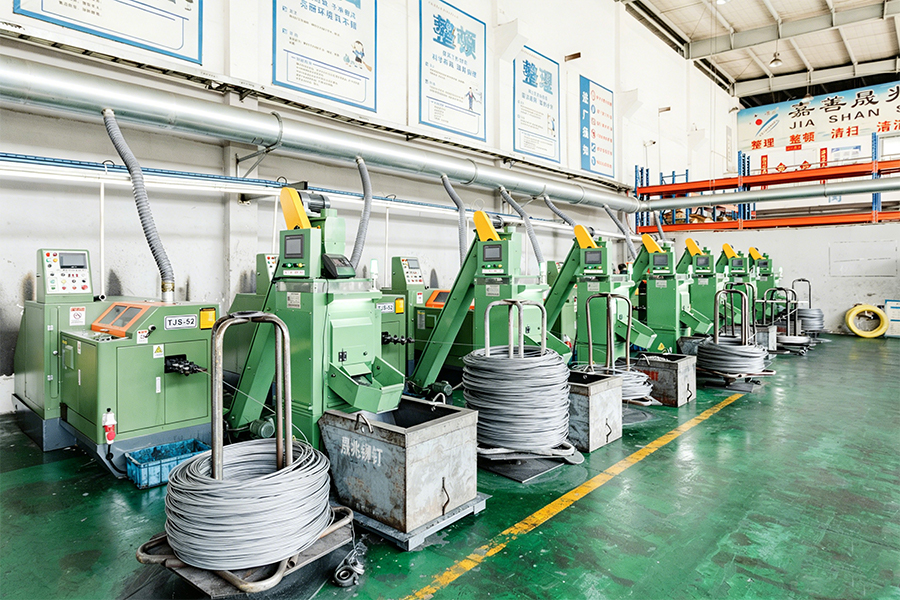
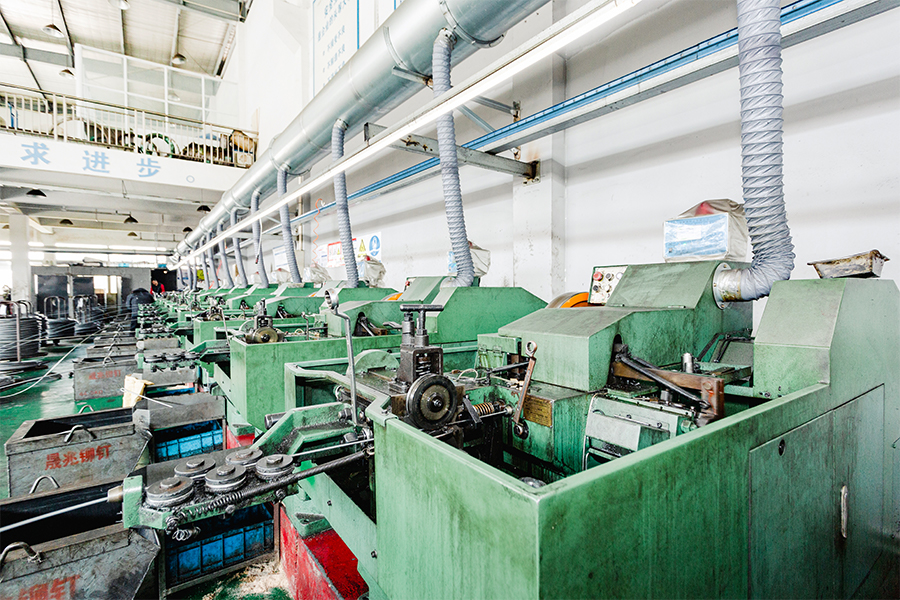
Implementarea cu succes a triunghiului funcție-proces-cost necesită expertiză profundă în producție și controale riguroase de calitate. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) este o întreprindere de familie sub SEA Monies Metal Co., Ltd., care moștenește 20 de ani de experiență de familie și moștenire de calitate în fabricarea metalelor. Bazându-ne pe capacitatea puternică de producție și pe avantajele lanțului de aprovizionare ale Shengzhao Metal, suntem specializați în cercetare și dezvoltare, producție și vânzări globale de produse metalice de înaltă calitate. Aderând la căutarea familiei de precizie, atitudine de lucru riguroasă și angajament pe termen lung, oferim produse și servicii stabile și de încredere clienților din întreaga lume.
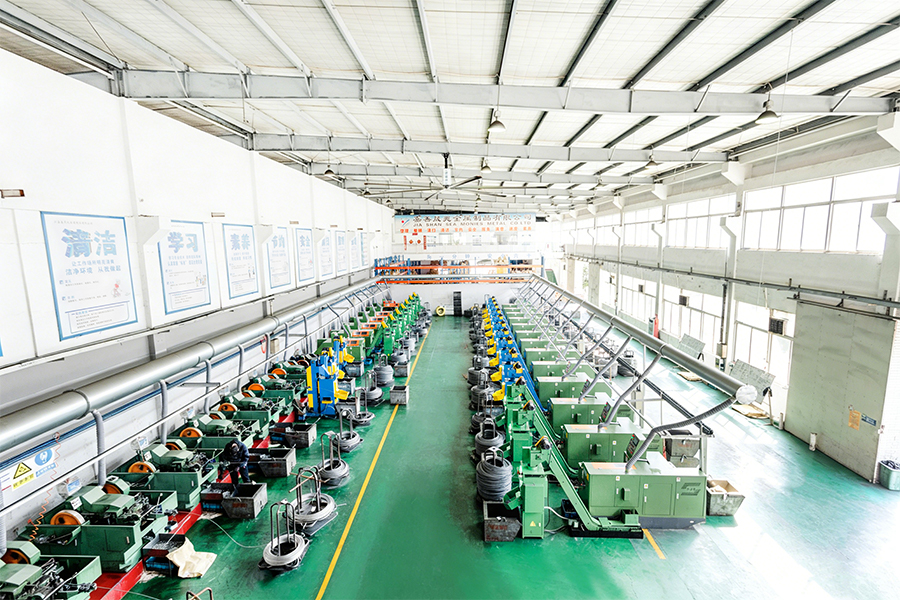
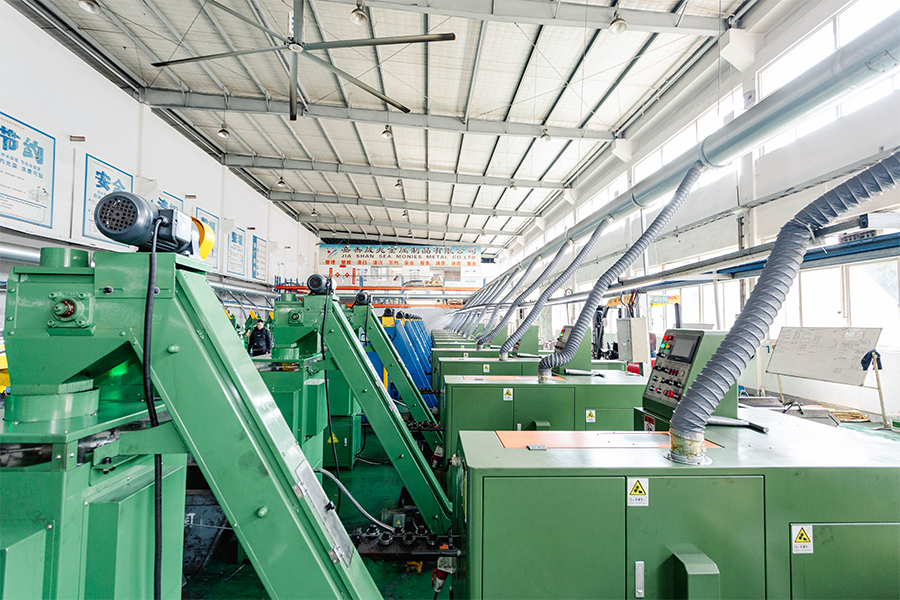
Folosind capabilitățile robuste de cercetare și dezvoltare și producție ale fabricii, suntem specializați în nituri de înaltă rezistență, șuruburi, piulițe, șaibe, știfturi, șuruburi și diverse piese personalizate non-standard. Gama noastră de produse acoperă materiale, inclusiv oțel inoxidabil, oțel aliat, aliaj de aluminiu, cupru și aliaje speciale, utilizând procese precum curățarea la rece, forjarea la cald și prelucrarea CNC. Produsele noastre sunt exportate în peste 25 de țări, deservind peste 200 de clienți.
Chance & Union se angajează să conecteze perfect „Fabricat în China” cu piața internațională, oferind clienților globali soluții de fixare unice, de la cercetare și dezvoltare până la producția de masă, prin tehnologie profesională și calitate excepțională. Echipa noastră de ingineri aplică în mod sistematic modelul triunghiului pentru fiecare proiect personalizat, asigurându-se că schița dvs. devine o specificație pregătită pentru producție, cu așteptări clare privind costurile, termenele de livrare și calitatea.
6. Întrebări frecvente (FAQ)
- Î1: Care este cantitatea minimă pe care o acceptați pentru un șurub complet personalizat non-standard?
R: Cantitatea noastră minimă de comandă (MOQ) variază în funcție de complexitate și calea de producție. Pentru geometrii personalizate simple care folosesc capul rece, MOQ poate fi de până la 5.000 de bucăți. Pentru piese complexe prelucrate CNC, putem accepta comenzi de până la 500 de bucăți. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) oferă o evaluare a fezabilității și a costurilor pentru cerințele dvs. specifice. - Î2: Cum vă asigurați că primul lot de producție se potrivește cu proba originală a clientului?
R: Procesul nostru începe cu o analiză dimensională și materială detaliată a probei. Apoi generăm un desen ingineresc complet și un raport de „Inspecție a primului articol” (FAI), care este transmis spre aprobare client înainte de producția în masă. FAI include toate dimensiunile critice, certificatele de testare a materialelor și rezultatele de duritate. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) urmează procedurile ISO 9001 pentru verificarea probelor și lansarea producției. - Î3: Puteți dezvolta un șurub personalizat care combină caracteristici din diferite clase standard (de exemplu, un grad de rezistență 10,9 cu o rezistență la coroziune asemănătoare oțelului inoxidabil)?
R: Da, acest lucru se realizează prin înlocuirea materialului. De exemplu, putem fabrica șuruburi personalizate din oțel aliat de înaltă rezistență (de exemplu, 42CrMo) și putem aplica o acoperire proprie de zinc-aluminiu (Dacromet) sau o placare din oțel inoxidabil pentru a obține atât rezistență ridicată, cât și rezistență la coroziune. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) oferă o gamă de combinații de materiale și acoperiri pentru a satisface cerințele dumneavoastră funcționale specifice.
Selecția toleranței diametrului șurubului pentru umăr pentru localizare precisă: h6, h7 sau h8 – Echilibrarea jocului minim și prevenirea gripării
În aplicațiile de localizare de precizie, șurub de umăr funcționează atât ca dispozitiv de fixare, cât și ca diblu de precizie. Diametrul umărului se potrivește într-o gaură sau bucșă de îmbinare, oferind o poziționare radială precisă și transfer de forfecare. Alegerea gradului de toleranță pentru diametrul umărului - h6, h7 sau h8 conform ISO 286 - determină direct distanța dintre umăr și orificiul său de împerechere. Un joc mai mic (potrivire mai strânsă) îmbunătățește precizia de poziționare, dar crește riscul de gripare a ansamblului, uzurire sau deranjare din cauza expansiunii termice sau a nealinierii minore. O potrivire mai lejeră ușurează asamblarea și permite creșterea termică, dar sacrifică precizia de localizare. Acest articol oferă un cadru de selecție sistematic bazat pe cerințele aplicației și condițiile de operare.
1. Definiții ale gradului de toleranță și valori de clearance
Următorul tabel definește cele trei grade de toleranță pentru un arbore cilindric (umăr) conform ISO 286, cu intervalele de joc corespunzătoare pentru o toleranță tipică a orificiilor de îmbinare de H7. Se presupune că dimensiunea bazei este de 12 mm pentru ilustrare; scala de valori cu diametrul nominal.
| Grad de toleranță la umeri | Definiție (ISO 286) | Distanță tipică (pentru diametrul de 12 mm, cu orificiu H7) | Tip aplicație |
|---|---|---|---|
| h6 | Precizie fină, potrivire strânsă | 0 – 18 µm (în medie ~9 µm) | Localizare de înaltă precizie, joc minim |
| h7 | Precizie generală, potrivire moderată | 0 – 34 µm (în medie ~17 µm) | Amplasare standard, echilibru bun de potrivire și asamblare |
| h8 | Precizie comercială, potrivire liberă | 0 – 56 µm (medie ~28 µm) | Asamblare ușoară, cazare de dilatare termică |
Notă: jocul real depinde și de toleranța găurii. Pentru majoritatea aplicațiilor de localizare cu precizie, orificiul de împerechere este specificat ca H7, producând o potrivire a jocului care variază de la aproape zero până la o valoare maximă care crește odată cu gradul de toleranță la umăr.
2. Factori cheie care influențează selecția toleranței
Alegerea între h6, h7 și h8 nu este pur și simplu o chestiune de precizie - trebuie făcută în contextul mediului de aplicare specific. Următorii parametri sunt critici în procesul de selecție.
- Cerința de precizie a poziționării: Dacă șurubul de umăr este utilizat pentru a localiza două componente care trebuie să mențină concentricitatea în, de exemplu, ±0,02 mm, este necesară o potrivire h6 pentru a minimiza jocul radial. Pentru aplicații de ghidare generală în care ±0,05 mm este acceptabilă, h7 este suficient.
- Frecvența și metoda de asamblare: Componentele care sunt asamblate și dezasamblate frecvent, în special în echipamentele care necesită întreținere intensivă, beneficiază de potriviri h8 sau h7 pentru a reduce riscul de uzură și pentru a simplifica asamblarea manuală.
- Diferenţial de dilatare termică: Când șurubul de umăr și componenta de împerechere sunt fabricate din materiale cu coeficienți diferiți de dilatare termică (de exemplu, umăr de oțel într-o carcasă de aluminiu), o potrivire h7 sau h8 oferă spațiul necesar pentru a se adapta expansiunii diferențiale în intervalul de temperatură de funcționare.
- Lubrifierea și finisarea suprafeței: O suprafață a umărului bine lubrifiată și finisată fin poate tolera o potrivire mai strânsă (h6) fără a se gripa. Suprafețele aspre sau condițiile uscate de asamblare necesită o potrivire mai slăbită (h7 sau h8).
- Încărcare dinamică vs. statică: Pentru articulațiile încărcate dinamic în care umărul experimentează mișcare relativă (de exemplu, aplicații cu pivot), h8 este adesea selectat pentru a permite rotația liberă. Pentru localizarea statică, blocată, este de preferat h6.
3. Matricea deciziei de selecție
Următoarea matrice de decizie oferă o abordare structurată pentru selectarea gradului de toleranță adecvat pe baza criticității aplicației și a mediului de operare.
- Selectați h6 Când: (1) Toleranța de poziționare radială este < ±0,025 mm; (2) Asamblarea se realizează în condiții de atelier controlate cu lubrifiere; (3) Materialele de împerechere au coeficienți de dilatare termică similari; (4) Îmbinarea este statică sau dinamică cu ciclu scăzut.
- Selectați h7 Când: (1) Toleranța de poziționare radială este ±0,025–0,05 mm; (2) Frecvența moderată de asamblare și dezasamblare este de așteptat; (3) Este necesar un echilibru între precizie și ușurință de asamblare; (4) Aceasta este cea mai comună alegere pentru aplicațiile generale de localizare cu precizie.
- Selectați h8 Când: (1) Toleranța de poziționare radială este > ±0,05 mm sau nu este critică; (2) Este necesară asamblarea/demontarea frecventă; (3) Umărul este supus expansiunii termice din cauza variațiilor mari de temperatură; (4) Umărul funcționează ca pivot sau ghidaj de alunecare cu mișcare relativă.
4. Exemplu practic
Luați în considerare un șurub de umăr folosit ca știft de locație pentru o placă de fixare care trebuie îndepărtată zilnic pentru curățare. Placa este din aluminiu (CTE 23 μm/m°C), iar șurubul de umăr este din oțel călit (CTE 12 μm/m°C). Temperatura de funcționare variază de la 10°C la 40°C. Un umăr cu diametrul de 12 mm supus unei creșteri de temperatură cu 30°C va experimenta o dilatare diferențială de aproximativ 30°C × (23-12) × 10⁻⁶ × 12 mm = 0,004 mm (4 µm). Acest diferențial reduce în mod eficient jocul. În acest caz, h6 este acceptabil dacă dispozitivul de fixare este lubrifiat și manipulat cu grijă; h7 este o alegere mai sigură dacă dispozitivul este manipulat brusc sau în condiții murdare.
5. Perspectivă de producție și calitate
Obținerea unor toleranțe consistente la diametrul umărului la niveluri h6 sau mai strânse necesită prelucrare precisă și inspecție riguroasă. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) este o întreprindere de familie sub SEA Monies Metal Co., Ltd., care moștenește 20 de ani de experiență de familie și moștenire de calitate în fabricarea metalelor. Bazându-ne pe capacitatea puternică de producție și pe avantajele lanțului de aprovizionare ale Shengzhao Metal, suntem specializați în cercetare și dezvoltare, producție și vânzări globale de produse metalice de înaltă calitate. Aderând la căutarea familiei de precizie, atitudine de lucru riguroasă și angajament pe termen lung, oferim produse și servicii stabile și de încredere clienților din întreaga lume.
Folosind capabilitățile robuste de cercetare și dezvoltare și producție ale fabricii, suntem specializați în nituri de înaltă rezistență, șuruburi, piulițe, șaibe, știfturi, șuruburi și diverse piese personalizate non-standard. Gama noastră de produse acoperă materiale, inclusiv oțel inoxidabil, oțel aliat, aliaj de aluminiu, cupru și aliaje speciale, utilizând procese precum curățarea la rece, forjarea la cald și prelucrarea CNC. Produsele noastre sunt exportate în peste 25 de țări, deservind peste 200 de clienți.
Chance & Union se angajează să conecteze perfect „Fabricat în China” cu piața internațională, oferind clienților globali soluții de fixare unice, de la cercetare și dezvoltare până la producția de masă, prin tehnologie profesională și calitate excepțională. Pentru șuruburile de umăr care necesită un control precis al toleranței la umăr, oferim rapoarte complete de inspecție, inclusiv date de măsurare CMM pentru dimensiuni critice.
6. Întrebări frecvente (FAQ)
- Î1: Pot folosi un șurub de umăr cu un umăr h6 într-o gaură de aluminiu fără a risca să se blocheze?
R: Da, cu condiția ca gaura să fie prelucrată la H7, suprafețele să fie bine lubrifiate (de preferință cu compus anti-gripare), iar asamblarea se face lent într-un mediu controlat. Cu toate acestea, dacă șurubul este dezasamblat și reasamblat frecvent, se recomandă h7 pentru a reduce riscul de uzură. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) poate furniza șuruburi personalizate cu umăr cu finisaje și acoperiri de suprafață optimizate (de exemplu, nichel fără electroși) pentru a reduce tendința de uzură. - Î2: Care este toleranța standard pentru orificiul de îmbinare pentru un șurub de umăr specificat cu un umăr h7?
R: Toleranța standard a orificiilor de împerechere pentru un umăr h7 este H7, producând o potrivire a jocului care este clasificată ca „în apropiere” sau „degajare de precizie”. Această combinație este utilizată pe scară largă în fixarea mașinilor-unelte și seturile de matrițe. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) poate furniza seturi potrivite de șuruburi și bucșe de umăr sau plăci de localizare găurite la H7 pentru a asigura o potrivire constantă. - Î3: Cum specific toleranța la umăr dacă aplicația mea are atât precizie ridicată, cât și expansiune termică ridicată?
R: În astfel de cazuri, toleranța la umăr este insuficientă - trebuie să luați în considerare toleranța găurii și spațiul liber la temperaturi extreme. Pentru o precizie ridicată cu dilatare termică, abordarea recomandată este h6 cu o toleranță la orificiu de H8, care oferă un spațiu puțin mai mare decât o gaură H7 menținând în același timp umărul strâns. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) poate ajuta la calcularea spațiului liber necesar și la selectarea combinației optime de toleranță pentru intervalul dvs. de operare specific.