





Adâncimea de încorporare a gâtului pătrat și ștergerea capului potrivite pentru o rezistență maximă la tragere în lemn de esență moale față de lemn de esență tare
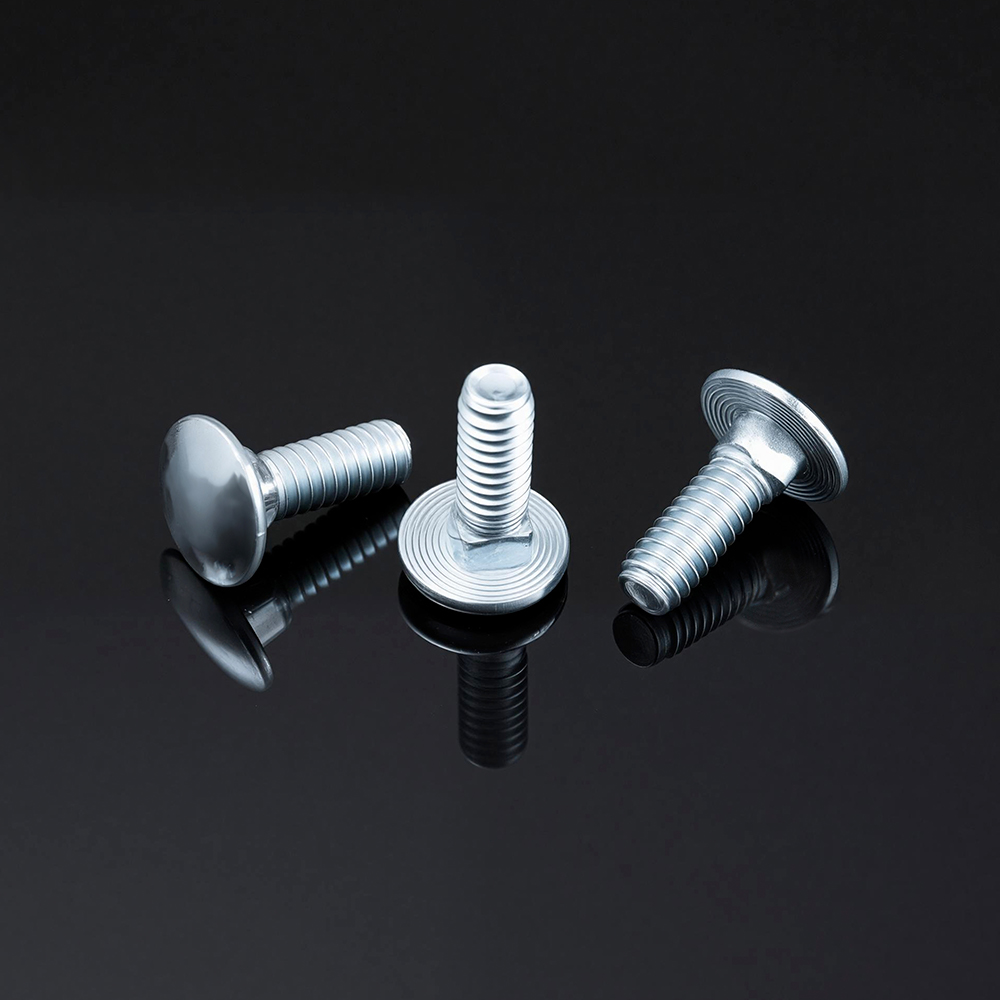
Performanța mecanică a a șurub de cărucior conexiunea în lemn este determinată în mod fundamental de doi parametri geometrici interdependenți: adâncimea de încorporare a gâtului pătrat (care asigură blocarea anti-rotație) și adâncimea de frecare a capului rotund (care guvernează curățarea și distribuția sarcinii). Obținerea rezistenței maxime la smulgere fără a provoca despicarea lemnului necesită strategii diferite pentru lemnul de esență moale și lemnul de esență tare datorită densității distincte, rezistenței la compresiune și modurilor de defectare.
1. Proprietățile substratului lemnului: lemn de esență moale vs. lemn de esență tare
Diferențele fundamentale în densitatea și rezistența lemnului dictează în mod direct modul în care fiecare substrat răspunde la încorporarea șuruburilor și la scufundare. Următorul tabel compară proprietățile structurale cheie:
| Proprietate | Lemn de rasinoase (de exemplu, pin, molid, brad) | Lemn de esență tare (de exemplu, stejar, fag, arțar) |
|---|---|---|
| Interval tipic de densitate (kg/m³) | 350 – 550 | 640 – 840 |
| Rezistența la încovoiere (MPa) | 14 – 50 (grade C14 până la C50) | 30 – 70 (grade D30 până la D70) |
| Rezistența la compresiune (MPa) // boabe | ~40 – 46 (molid/pin) | Semnificativ mai mare |
| Duritate (Brinell) // bob | 3.2 – 4.0 | Mai mare (stejar ~5,5) |
| Modul de defecțiune sub strângere excesivă | Comprimarea/zdrobirea fibrelor lemnoase | Despicare/crăpare de-a lungul liniilor de cereale |
| Aplicații tipice pentru șuruburi de transport | Pardoseli, structură de lemn, construcție generală | Structuri grele din lemn, mobilier, paturi marine |
2. Cerințe privind adâncimea de încorporare a gâtului pătrat
Funcția gâtului pătrat este de a se încorpora în lemn pentru a preveni rotirea șuruburilor în timpul strângerii piuliței, eliminând necesitatea unei chei pe partea capului. Adâncimea de încorporare - cât de mult pătrunde secțiunea pătrată în lemn - trebuie să fie adaptată la compresibilitatea substratului și rezistența la forfecare.
- Strategia pentru rasinoase (adâncime de încorporare crescută): Lemnurile de rasinoase au o densitate mai mica si rezistenta la compresiune. Pentru a obține o blocare anti-rotație fiabilă, gâtul pătrat ar trebui să fie condus la toată adâncimea, permițând colțurilor să deplaseze complet și să prindă fibrele de lemn din jur. Deoarece fibrele din lemn de esență moale se comprimă mai degrabă decât se desprind, o încadrare la adâncime completă asigură interblocarea mecanică maximă fără a risca crăpare.
- Strategia pentru lemn de esență tare (încorporare de precizie): Lemnurile de esență tare sunt mai dense și mai predispuse la despicare. Pentru aceste materiale, gâtul pătrat ar trebui să fie în continuare complet încorporat pentru o rezistență maximă la extragere, dar orificiul pilot trebuie prelucrat cu o precizie mai mare. Gâtul pătrat necesită o adâncitură strânsă sau o lovire atentă pentru a evita forțarea despărțirii lemnului. Un standard de inginerie obișnuit este prefabricarea unei caneluri pătrate care să se potrivească cu dimensiunea gâtului pentru o încorporare 100% precisă, cu toleranță de rotație zero.
În ambele cazuri, înglobarea incompletă a gâtului pătrat - în cazul în care gâtul se află mândru de suprafața lemnului - este o cauză principală a învârtirii și slăbirii șuruburilor. Încorporat corespunzător, gâtul pătrat creează blocarea mecanică care face ca șuruburile de transport să fie eficiente pentru asamblarea pe o singură față.
3. Adâncimea capului de scufundare: echilibrarea nivelului și integrității structurale
Frecarea permite ca capul rotund să se așeze la același nivel cu sau sub suprafața materialului, oferind un finisaj neted și eliminând proeminențele ascuțite. Cu toate acestea, adâncimea lamei trebuie controlată cu atenție pentru a evita slăbirea lemnului.
- Lemn de rasinoase (Acceptabil cu frecare mai adâncă): Datorită compresibilității, lemnul de rășinoase poate găzdui o scufundare mai adâncă fără a se despica. Capul șurubului comprimă fibrele de dedesubt, creând o suprafață de rulment stabilă. Cu toate acestea, supraînfundarea fără contact adecvat cu capul șurubului poate reduce suprafața efectivă de încărcare, crescând stresul localizat asupra lemnului.
- Lemn de esență tare (se cere ștergerea superficială sau de precizie): Lemnurile de esență tare necesită o scutură mai mică, prelucrată cu atenție cu o pipă. Fragmentele adânci din lemn de esență tare creează elemente de ridicare a tensiunii care pot iniția despicarea cerealelor atunci când piulița este strânsă. Scopul este acela de a obține un finisaj neted, păstrând în același timp cât mai mult posibil integritatea secțiunii transversale a lemnului.
4. Efect combinat asupra rezistenței la tragere și prevenirea despărțirii
Rezistența maximă la tragere - forța necesară pentru a trage șurubul prin lemn - este atinsă atunci când atât gâtul pătrat, cât și capul șurubului cuplează lemnul în mod optim, fără a compromite integritatea acestuia.
- Lemn de rasinoase: O încorporare adâncă a gâtului pătrat de adâncime completă, combinată cu o scufundare moderată, oferă cea mai mare rezistență la tragere. Fibrele de lemn se comprimă în jurul gâtului și sub cap, creând o interblocare mecanică puternică. Riscul de despicare este redus, cu condiția să fie găurită o gaură pilot puțin mai mică decât tija șurubului.
- lemn de esență tare: Este necesară aceeași încorporare la toată adâncimea pentru anti-rotație, dar freza trebuie să fie mai mică și prelucrată cu precizie. Gâtul pătrat trebuie să fie complet așezat, dar toleranța găurii pilot trebuie să fie strânsă pentru a evita crearea tensiunilor de despicare. Pentru lemn de esență tare, folosirea șaibelor atât sub cap, cât și sub piuliță ajută la distribuirea sarcinilor și reduce și mai mult riscul de strivire sau despicare.
Datele din industrie sugerează că peste 80% dintre problemele de instalare a șuruburilor de transport, inclusiv rotirea șuruburilor și fisurarea materialului, sunt legate de procesarea necorespunzătoare a găurilor, mai degrabă decât de șurubul în sine. O gaură pilot pre-găurită, scufundare doar până la adâncimea capului și scaunul cu gât pătrat complet sunt cei trei piloni ai instalării cu succes în ambele tipuri de lemn.
5. Perspectivă de producție și calitate
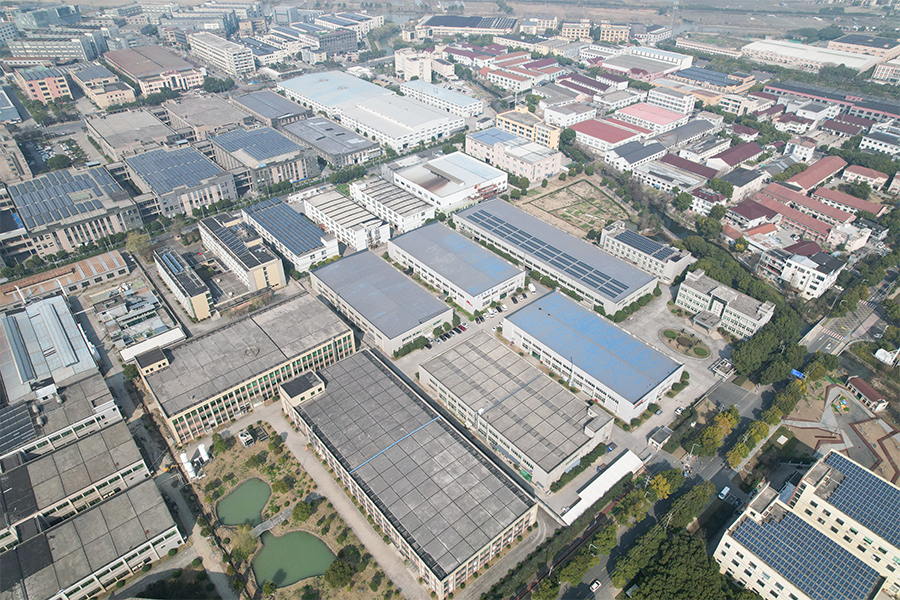
Precizia fabricării șuruburilor de transport afectează în mod direct consistența geometriei gâtului pătrat - un factor cheie în obținerea înglobării fiabile în diferite specii de lemn. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) este o întreprindere de familie sub SEA Monies Metal Co., Ltd., care moștenește 20 de ani de experiență de familie și moștenire de calitate în fabricarea metalelor. Bazându-ne pe capacitatea puternică de producție și pe avantajele lanțului de aprovizionare ale Shengzhao Metal, suntem specializați în cercetare și dezvoltare, producție și vânzări globale de produse metalice de înaltă calitate. Aderând la căutarea familiei de precizie, atitudine de lucru riguroasă și angajament pe termen lung, oferim produse și servicii stabile și de încredere clienților din întreaga lume.
Folosind capabilitățile robuste de cercetare și dezvoltare și producție ale fabricii, suntem specializați în nituri de înaltă rezistență, șuruburi, piulițe, șaibe, știfturi, șuruburi și diverse piese personalizate non-standard. Gama noastră de produse acoperă materiale, inclusiv oțel inoxidabil, oțel aliat, aliaj de aluminiu, cupru și aliaje speciale, utilizând procese precum curățarea la rece, forjarea la cald și prelucrarea CNC. Produsele noastre sunt exportate în peste 25 de țări, deservind peste 200 de clienți.
Chance & Union se angajează să conecteze perfect „Fabricat în China” cu piața internațională, oferind clienților globali soluții de fixare unice, de la cercetare și dezvoltare până la producția de masă, prin tehnologie profesională și calitate excepțională. Pentru șuruburile de transport, menținem toleranțe strânse la dimensiunile gâtului pătrat și geometria capului pentru a asigura performanțe consistente de încorporare atât în aplicațiile din lemn de esență moale, cât și din lemn de esență tare.
6. Întrebări frecvente (FAQ)
- Î1: Ar trebui să folosesc șuruburi din oțel inoxidabil sau galvanizate pentru cheresteaua tratată sub presiune?
R: Cherestea tratată sub presiune conține substanțe chimice care accelerează coroziunea oțelului standard. Șuruburile de transport din oțel inoxidabil 18-8 sunt frecvent recomandate pentru cheresteaua tratată sub presiune datorită rezistenței lor superioare la coroziune. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) oferă atât opțiuni galvanizate la cald, cât și opțiuni din oțel inoxidabil (304/316) pentru a se potrivi cerințelor dumneavoastră specifice de expunere la mediu și durată de viață. - Î2: Cum împiedic șurubul căruciorului să se rotească atunci când nu pot accesa partea capului?
R: Gâtul pătrat este conceput special pentru a preveni rotirea atunci când este complet încorporat în lemn. Asigurați-vă că orificiul pilot are diametrul corect (puțin mai mic decât tija) și că gâtul pătrat este introdus complet în material. Dacă lemnul este grav deteriorat sau orificiul este mărit, o piuliță de blocare din nailon sau o piuliță dublă poate ajuta la asigurarea ansamblului. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) recomandă inspectarea locașului gâtului pătrat înainte de strângerea finală. - Î3: Care este dimensiunea recomandată a găurii pilot pentru șuruburile de transport din lemn de esență tare?
R: Pentru lemn de esență tare, pre-forați o gaură pilot cu 1/16 inch mai mică decât diametrul tijei șurubului pentru a preveni despicarea. Gâtul pătrat necesită lovire atentă sau o adâncitură pre-prelucrată pentru încorporarea completă. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) recomandă utilizarea unui proces de găurire în trepte sau a unui burit de frezat dedicat pentru aplicații de precizie pentru lemn de esență tare, pentru a evita concentrarea tensiunilor și fisurarea.
Gestionarea interferenței filetului în șuruburile de antrenare galvanizate la cald: cum centrifugare prin centrifugare și filetare post-galvanizare compensează acumularea de acoperire conform ISO 965-1
Galvanizarea la cald (HDG) oferă o protecție excepțională împotriva coroziunii pentru șuruburi de antrenor folosit în structurile din lemn de exterior, dar procesul creează o provocare inginerească semnificativă: acoperirea cu zinc adaugă grosime atât fileturilor externe (șurub), cât și interne (piuliță), depășind potențial limitele de toleranță ale filetului definite de ISO 965-1. Această „interferență” poate face asamblarea dificilă sau imposibilă fără o compensare adecvată. Acest articol explică modul în care sunt aplicate două procese cheie — centrifugarea prin centrifugare și filetarea post-galvanizare — pentru a restabili potrivirea funcțională a filetului.
1. Înțelegerea toleranței la filet ISO 965-1 și a problemei toleranței de acoperire
ISO 965-1 definește profilul filetului metric standard cu toleranțe specificate pentru filete interne și externe. Pentru elementele de fixare galvanizate la cald, grosimea acoperirii trebuie luată în considerare ca un strat suplimentar atât pe filetul șurubului, cât și pe cel al piuliței. Efectul cumulat poate reduce jocul filetului la zero sau chiar poate crea un permis negativ - ceea ce înseamnă că piulița pur și simplu nu se va file pe șurub.
Următorul tabel ilustrează efectul acoperirii HDG asupra dimensiunilor filetului pentru o combinație de șuruburi și piulițe M12.
| Parametru | Neacoperit (nominal) | Cu HDG (acoperire cu două fețe) | Acumularea interferențelor |
|---|---|---|---|
| Diametrul major al filetului șurubului | 12.000 mm | 12.000 2 × acoperire = 12.080 mm | Reducerea jocului filetului: până la 0,160 mm total |
| Diametru minor filet piuliță (intern) | 10.500 mm | 10.500 - 2 × acoperire = 10.420 mm | |
| Potrivire eficientă a firului | Clearance în cadrul toleranței ISO 965-1 | Clearance-ul potențial zero sau negativ | Interferența împiedică asamblarea |
Notă: Grosimea tipică a stratului HDG pentru elementele de fixare M12 variază de la 40 la 60 µm pe latură. Acumularea radială totală pe șurub (diametrul major) și reducerea internă a piuliței (diametrul minor) se combină pentru a crea o problemă semnificativă de potrivire.
2. Procesul compensator 1: centrifugare prin centrifugare (filare centrifugă)
Centrifugarea prin centrifugare se aplică imediat după baia de galvanizare, în timp ce acoperirea este încă topit. Elementul de fixare este plasat într-un coș perforat și rotit cu viteză mare, ejectând excesul de zinc din fire și alte suprafețe. Acest proces atinge trei rezultate critice:
- Grosimea uniformă a stratului: Rotirea reduce stratul de acoperire de pe crestele și rădăcinile firului la un strat mai uniform și mai subțire - de obicei 30–50 µm în medie pentru elementele de fixare mai mari. Acest lucru ajută la minimizarea acumulării pe zonele cu diametru critic.
- Curățarea firelor: Îndepărtând excesul de zinc, acțiunea de filare ajută la păstrarea profilului firului, prevenind umplerea grosieră a rădăcinilor sau crestelor firului și reducând riscul de interferență majoră.
- Variație controlată: Centrifugarea bine controlată poate reduce variația grosimii stratului de acoperire într-un lot, făcând procesul de atingere ulterior mai previzibil și mai fiabil.
Cu toate acestea, centrifugarea singură nu este întotdeauna suficientă pentru a obține o potrivire ISO 965-1, în special pentru șuruburi cu diametru mai mare (M16 și mai sus) cu cerințe de acoperire mai grele. Taparea post-galvanizare este adesea necesară ca pas secundar de compensare.
3. Procesul compensator 2: Tapare după galvanizare sau periere cu filet
Taparea post-galvanizare (sau perierea filetului) implică trecerea unui robinet sau a unei perii întărite prin filetul acoperit pentru a îndepărta selectiv excesul de zinc de pe flancurile și vârfurile filetului, fără a expune oțelul gol. Acest proces se efectuează după ce acoperirea s-a răcit și s-a solidificat.
- Îndepărtarea selectivă: Robinetul taie sau comprimă stratul de zinc de pe crestele și flancurile filetului, restabilind profilul filetului la o formă geometrică standard, lăsând în același timp zincul rămas pe rădăcină și alte suprafețe intact pentru protecția împotriva coroziunii.
- Restaurarea diametrului: Tapotarea reduce diametrul major al filetului exterior și curăță diametrul minor al filetului intern, restabilind jocul cerut de ISO 965-1. Spațiile libere dorite după filetare sunt de obicei specificate în standarde, asigurând asamblarea fără probleme a șurubului și a piuliței.
- Conservarea stratului de acoperire: Atunci când este efectuată corect, tapotarea post-galvanizare îndepărtează numai excesul de zinc – aproximativ 10–15 µm de pe creste – fără a reduce stratul de acoperire sub grosimea locală minimă cerută de ASTM A153 sau ISO 1461.
Mulți producători, inclusiv Chance & Union, aplică o combinație de centrifugare controlată și filetare de precizie pentru a se asigura că șuruburile de antrenare HDG îndeplinesc în mod constant cerințele de potrivire ISO 965-1, menținând în același timp integritatea acoperirii.
4. Perspectivă de producție: obținerea unei potriviri consistente a filetului
Combinația dintre centrifugarea prin centrifugare și ratarea post-galvanizare necesită un control atent al procesului. Variabilele cheie includ timpul de imersie, viteza de retragere, viteza centrifugei, geometria robinetului și parametrii de tăiere utilizați în operația secundară. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) este o întreprindere de familie sub SEA Monies Metal Co., Ltd., care moștenește 20 de ani de experiență de familie și moștenire de calitate în fabricarea metalelor. Bazându-ne pe capacitatea puternică de producție și pe avantajele lanțului de aprovizionare ale Shengzhao Metal, suntem specializați în cercetare și dezvoltare, producție și vânzări globale de produse metalice de înaltă calitate. Aderând la căutarea familiei de precizie, atitudine de lucru riguroasă și angajament pe termen lung, oferim produse și servicii stabile și de încredere clienților din întreaga lume.
Folosind capabilitățile robuste de cercetare și dezvoltare și producție ale fabricii, suntem specializați în nituri de înaltă rezistență, șuruburi, piulițe, șaibe, știfturi, șuruburi și diverse piese personalizate non-standard. Gama noastră de produse acoperă materiale, inclusiv oțel inoxidabil, oțel aliat, aliaj de aluminiu, cupru și aliaje speciale, utilizând procese precum curățarea la rece, forjarea la cald și prelucrarea CNC. Produsele noastre sunt exportate în peste 25 de țări, deservind peste 200 de clienți.
Chance & Union se angajează să conecteze perfect „Fabricat în China” cu piața internațională, oferind clienților globali soluții de fixare unice, de la cercetare și dezvoltare până la producția de masă, prin tehnologie profesională și calitate excepțională. Pentru șuruburile de antrenare HDG, implementăm o abordare de compensare dublă: centrifugare optimizată prin centrifugare pentru a controla grosimea acoperită, urmată de filetare de precizie post-galvanizare pentru a ne asigura că fiecare șurub îndeplinește cerințele de fixare a filetului ISO 965-1 pentru asamblarea netedă a piuliței.
5. Întrebări frecvente (FAQ)
- Î1: Câtă grosime de acoperire este în mod obișnuit îndepărtată prin tapotarea post-galvanizare?
R: Taparea îndepărtează, în general, 10–15 µm de zinc de pe crestele filetului — suficient pentru a restabili jocul fără a expune oțelul subiacent. Acest lucru asigură păstrarea grosimii minime de acoperire cerută de ASTM A153 (1,7 mils / 43 µm pentru șuruburi M20). Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) controlează acest proces pentru a menține atât potrivirea filetului, cât și protecția împotriva coroziunii. - Î2: Numai centrifugarea prin centrifugare poate atinge ISO 965-1 să se potrivească fără robinere post-galvanizare?
R: În unele cazuri, în special pentru șuruburi cu diametru mai mic (M6–M10) cu acoperiri mai ușoare, centrifugarea singură poate produce filete acceptabile. Cu toate acestea, pentru dimensiuni M12 și mai mari, sau când este necesară o potrivire strictă ISO 965-1, este aproape întotdeauna necesară filetarea după galvanizare. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) utilizează ambele procese pentru a asigura o calitate constantă a lotului pe toate diametrele. - Î3: Taparea post-galvanizare afectează rezistența la coroziune a șurubului?
R: Când este efectuată corect, lovirea îndepărtează numai excesul de zinc de pe crestele firului, lăsând un strat adecvat pe rădăcinile firului și pe alte suprafețe critice. Rezistența totală la coroziune a șurubului într-un test de pulverizare cu sare rămâne comparabilă cu un dispozitiv de fixare nefiletat. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) furnizează rapoarte de verificare a grosimii acoperirii pentru a confirma conformitatea cu ASTM A153 sau ISO 1461 după atingere.