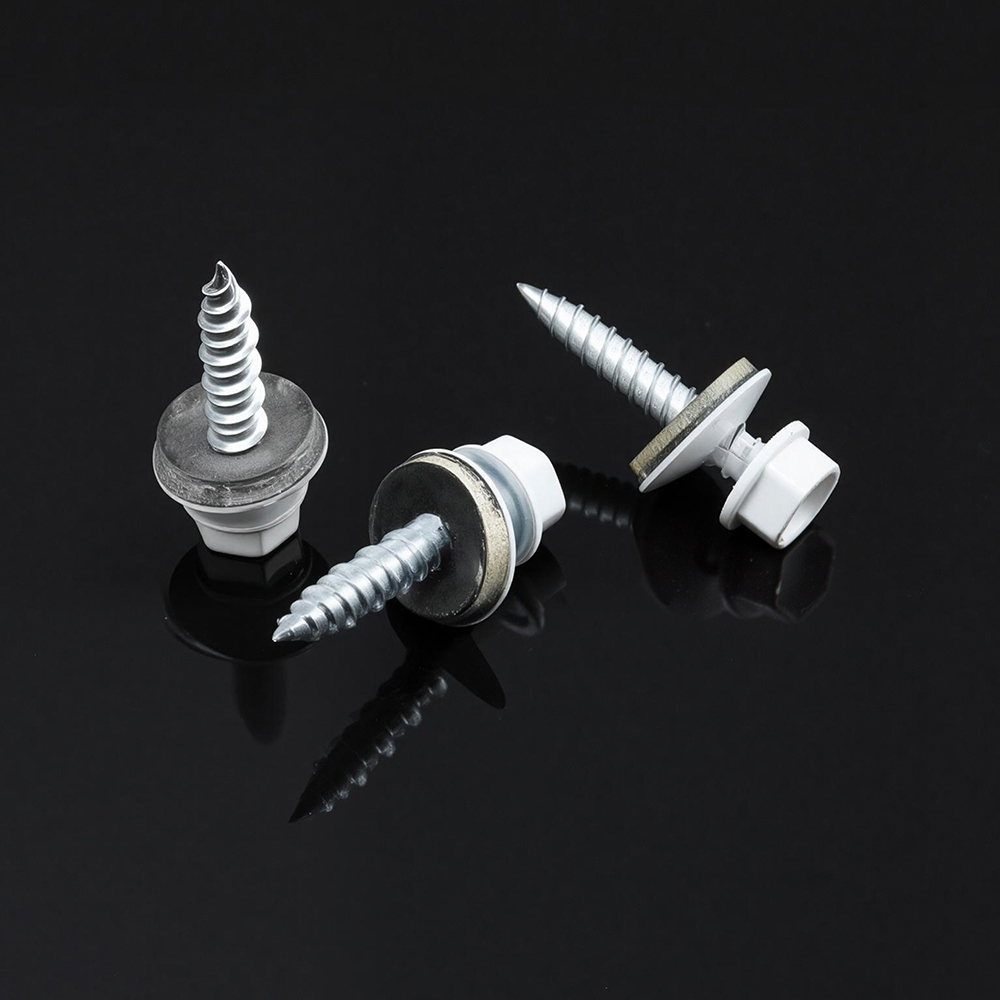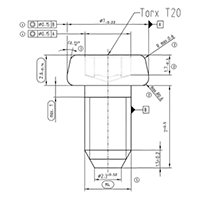

Fiecare conexiune eșuată din tablă are originea la una dintre cele trei decizii luate înainte ca șoferul să atingă dispozitivul de fixare: ecartamentul greșit, punctul de găurire greșit sau pasul greșit al filetului pentru materialul de bază. Tablele variază de la placarea moale din aluminiu de 0,5 mm până la suporturi de oțel laminate la rece de 3 mm, iar un dispozitiv de fixare reglat pentru o grosime fie se va învârti liber în cealaltă, fie va tăia marginea panoului la intrare. Înțelegând cum șuruburi autofiletante de fapt, tăierea și formarea de fire în interiorul unei găuri este punctul de plecare pentru specificarea piesei potrivite, mai degrabă decât ghicirea dintr-un compartiment de piese.
Un dispozitiv de fixare cu autofiletare face două lucrări simultan: creează un fir de îmbinare pe măsură ce avansează și prinde straturile unite împreună odată așezate. Variantele de formare a firului deplasează metalul spre exterior fără a îndepărta materialul, ceea ce funcționează bine în foile subțiri, ductile, unde metalul deplasat curge în rădăcina firului. Variantele de tăiere cu filet rad materialul cu un vârf crestat sau canelat, care se potrivește cu foile mai groase sau mai dure, în cazul în care formarea ar crăpa panoul sau ar genera un cuplu excesiv. Amestecarea celor două categorii este cauza cea mai comună a găurilor dezlipite raportate de magazinele de fabricație.
Deplasează materialul radial. Cel mai bun pentru foi sub 1,5 mm și aliaje mai moi, unde o etanșare etanșă, etanșă la gaz contează mai mult decât rezistența brută la extragere.
Îndepărtează o buclă de material pe măsură ce avansează. De preferat pentru tabla de 1,5 mm și mai sus sau pentru cicluri repetate de asamblare și dezasamblare.
Combină un vârf de burghiu cu un fir de tăiere într-o singură parte, eliminând o treaptă separată de orificiu pilot pe oțel de până la aproximativ 3 mm.
Ecartamentul este codul de diametru ștampilat pe ambalaj și ar trebui să fie selectat față de cel mai subțire dintre cele două straturi unite, nu de cel mai gros. Un ecartament care este prea mare pentru o piele exterioară subțire va deforma metalul din jur într-o gropiță vizibilă; un ecartament care este prea mic pentru un suport gros va file doar câteva spire înainte de a epuiza adâncimea de angajare.
Lungimea este calculată diferit în funcție de tipul îmbinării. Pentru o îmbinare prin suprapunere prin două foi, șurubul ar trebui să treacă complet prin ambele straturi plus două până la trei fire expuse pe partea din spate pentru a confirma angajarea completă fără o proeminență excesivă. Pentru un șurub introdus într-o flanșă formată sau într-un profil extrudat, lungimea ar trebui să lase cel puțin trei filete complete de distanță sub fața flanșei, deoarece mai puține filete reduc drastic rezistența la tragere și mai multe filete riscă să ajungă la fund pe un perete interior.
| Combinație de foi | Ecartament tipic | Lungime tipică |
| 0,6 mm to 0.6mm lap joint | nr.6 | 9,5 mm |
| 1,0 mm to 1.6mm bracket | nr.8 | 13 mm |
| 1,6 mm to 2.4mm frame | nr.10 | 16 mm |
| 2,4 mm to 3.0mm structural | nr.12 | 19 mm |
Vârful unui șurub autoforant este clasificat după un număr de puncte care corespunde aproximativ grosimii combinate a materialului pe care îl poate pătrunde fără o gaură pilot. Vârfurile Punctul 1 și Punctul 2 tratează folia ușoară de la 0,7 mm la 3,2 mm combinate. Vârfurile Punctul 3 extind acest interval la 4,8 mm, iar vârfurile Punctul 5 sunt construite pentru secțiuni structurale din oțel de până la aproximativ 6,4 mm. Selectarea unui vârf evaluat sub grosimea reală a stivei îl obligă pe instalator să mărească cuplul driverului pentru a compensa, ceea ce crește șansele de îndepărtare a firului sau de rupere a capului, mai degrabă decât să rezolve nepotrivirea de bază.
Numărul de flaut contează la fel de mult ca numărul de puncte. Un vârf de burghiu cu un singur lobat curăță eficient deșeurile din foile subțiri, dar se poate deplasa decentrat în stive mai groase; un vârf canelat sau înaripat canalizează resturile departe de orificiul din oțel structural și reduce forța axială necesară pentru a începe penetrarea. Pentru execuții repetate de producție, standardizarea pe un punct de evaluare pe bandă de material, mai degrabă decât un singur rating pentru întreaga lucrare, menține durata ciclului și rata de respingere previzibilă pe ture.
Un punct de foraj de o dimensiune prea mică nu durează pur și simplu mai mult să pătrundă. Acesta generează căldură localizată care întărește prin lucru marginea găurii, care apoi rezistă următoarei treceri de formare a filetului și produce o îmbinare slăbită, sub cuplu, chiar dacă șoferul a raportat o poziție completă.
Uzura punctului este ușor de trecut cu vederea, deoarece se degradează treptat, mai degrabă decât să cedeze dintr-o dată. Un vârf nou Point 2 poate șterge confortabil un teanc de 3 mm, dar după câteva mii de cicluri același vârf poate începe să se lupte cu o foaie de 2 mm, iar operatorii răspund adesea apăsând mai tare decât schimbând bitul. Numărările ciclului de urmărire pe bit, chiar și cu o simplă foaie de numărare la stația de lucru, prinde această deriva înainte de a apărea ca un vârf în îmbinările respinse. Magazinele care desfășoară două sau trei schimburi pe aceeași linie constată adesea că înlocuirea uluitoare a biților pe schimburi, în loc să aștepte o defecțiune vizibilă, menține ratele de respingere mai plate pe parcursul săptămânii.
Pasul filetului, distanța dintre vârfurile filetului adiacent, guvernează cât de material se cuplează fiecare filet și cât de repede avansează șurubul pe rotație. Firele cu pas grosier au mai puține fire pe inch și un profil de filet mai adânc, oferind o rezistență puternică la dezlipire în foaie subțire și moale, unde fiecare fir trebuie să muște puternic în material limitat. Filetele cu pas fin împachetează mai multe fire la aceeași lungime, împrăștiind sarcina de prindere în mai multe puncte de contact, ceea ce se potrivește cu foile mai groase și aplicațiile care se confruntă cu vibrații.
Punctul de încrucișare în care pasul fin începe să depășească pasul grosier se încadrează în general între 1,6 mm și 2,0 mm, în funcție de duritatea aliajului. Sub acea bandă, pasul grosier produce în mod constant un cuplu mai bine reținut, deoarece pur și simplu nu există suficientă adâncime a materialului pentru ca firele fine să se formeze complet. Deasupra acestei benzi, pasul fin rezistă la îndepărtarea filetului în timpul ciclurilor repetate de încărcare, deoarece mai multe filete împărtășesc aceeași forță de strângere, astfel încât niciun fir nu suportă o cotă disproporționată a tensiunii.
Selecția pasului interacționează și cu toleranța orificiului pilot aleasă în amonte. O gaură perforată sau găurită care trece chiar și cu câteva sutimi de milimetru supradimensionată va permite unui fir cu pas grosier să se cupleze aproape normal, deoarece profilul filetului mai adânc are mai mult material de prins. Un filet cu pas fin în aceeași gaură supradimensionată pierde o parte mult mai mare din angajarea sa disponibilă, deoarece fiecare fir individual este mai puțin adânc de la început. Acesta este unul dintre motivele pentru care desenele de producție pentru ansambluri mai groase, cu pas fin, de obicei indică o toleranță mai strânsă a găurii pilot decât desenele scrise pentru foi subțiri, cu pas gros.
Două panouri de grosime identică se pot comporta complet diferit sub același element de fixare dacă compoziția lor de aliaj diferă. Tabla de aluminiu are aproximativ o treime din duritatea oțelului moale la o grosime echivalentă, așa că un punct de foraj pentru oțel va străpunge aproape prea ușor aluminiul, provocând uneori clătinarea dispozitivului de fixare înainte ca firul să se cupleze. Tabloul inoxidabil se află la capătul opus, generând mult mai multă căldură de frecare în timpul introducerii, motiv pentru care elementele de fixare compatibile cu inoxidabil au de obicei un tratament mai dur pe vârf și pe flancurile filetului.
Ductilitatea afectează, de asemenea, cât de iertătoare este o articulație față de supra-conducere. Aluminiul moale va continua să se deformeze dincolo de punctul de așezare completă, ceea ce înseamnă că un set de șofer pentru cuplu de oțel va împinge panoul din jur înainte de declanșarea ambreiajului. Aliajele mai dure rezistă acelei deformări, ceea ce determină riscul spre îndepărtarea filetului în loc să se întindă odată ce setarea ambreiajului este prea agresivă. Potrivirea cuplului șoferului și setărilor ambreiajului la aliajul specific, nu doar la grosime, reduce acest decalaj.
Alegerea acoperirii pe elementul de fixare în sine interacționează și cu aceste diferențe de material. Un șurub din oțel carbon placat cu zinc înfipt în aluminiu pur poate crea o reacție galvanică ușoară în timp în medii umede, slăbind treptat îmbinarea chiar dacă așezarea mecanică inițială a fost corectă. Elementele de fixare cu o acoperire compatibilă cu foaia de bază sau o barieră fizică, cum ar fi o șaibă de nailon, unde metale diferite trebuie să se întâlnească, evită această degradare lentă. Apare rar în primele săptămâni de service, tocmai de aceea este ratat în timpul controalelor inițiale de calitate și apare abia luni mai târziu ca un lot inexplicabil de îmbinări slăbite.
Consecvența în fixare vine mai puțin din șurubul în sine și mai mult dintr-o secvență de instalare repetabilă. Magazinele care înregistrează cele mai puține apeluri inverse tind să urmeze aceeași listă de verificare, indiferent de nivelul de experiență al operatorului.
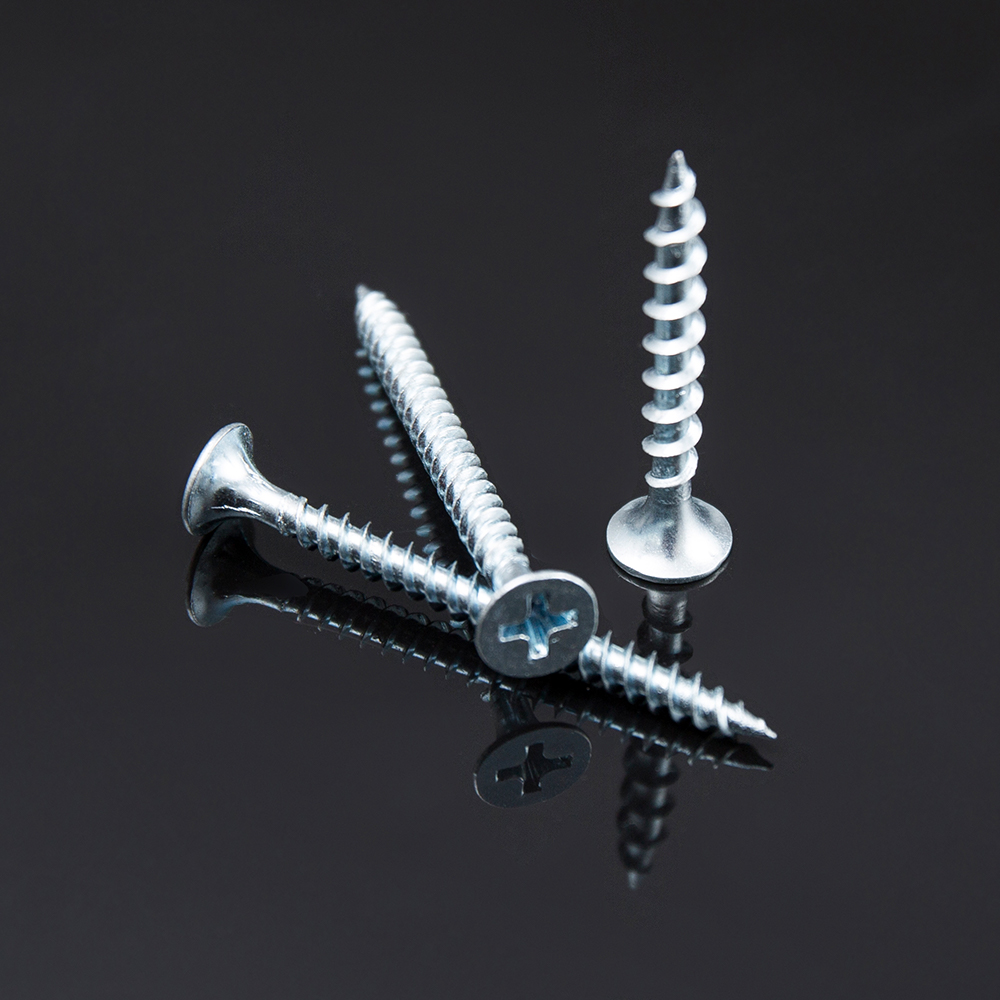 Alinierea perpendiculară și viteza constantă de antrenare reduc sarcina laterală a filetului în timpul instalării.
Găurile pilot merită o notă separată. Pentru șuruburile de formare a filetului din tablă subțire, omiterea orificiului pilot este de obicei bine și chiar preferată, deoarece filetul format se bazează pe material nederanjat din jurul orificiului. Pentru șuruburile filetate din foi mai groase, un orificiu pilot de aproximativ 85% din diametrul minor al șurubului reduce cuplul de antrenare în mod substanțial fără a sacrifica angajarea filetului și prelungește vizibil durata de viață a bitului la lucrările de volum mare.
Fixarea joacă un rol silențios, dar semnificativ și în consistența cuplului. Panourile cărora li se permite să se flexeze în timpul conducerii absorb o parte din forța aplicată ca deformare, mai degrabă decât prin prindere, care apare mai târziu ca o articulație care citește corect la o verificare inițială a cuplului, dar se slăbește după primele câteva cicluri de încărcare odată ce panoul se așează. Prinderea fermă a stivei de o placă de suport rigidă în timpul asamblarii, chiar și pentru câteva secunde în timp ce șoferul așează elementul de fixare, elimină această variabilă și face citirile cuplului mult mai repetabile de la un operator la altul.
Cele mai multe erori de câmp se încadrează într-o scurtă listă de modele recunoscute și fiecare indică o nepotrivire specifică, mai degrabă decât un defect aleatoriu.
| Simptom | Cauza rădăcină probabilă | Corectare |
| Șurubul se învârte fără a mușca | Ecartament prea mic sau gaura supradimensionată | Creșteți un ecartament sau reduceți dimensiunea găurii pilot |
| Capul se desprinde în timpul conducerii | Cuplul setat prea mare pentru duritatea materialului | Setarea ambreiajului coborâți, verificați mai întâi la fier vechi |
| Panoul se formează în jurul capului | Ecartament prea mare pentru foaia exterioară subțire | Coborâți indicatorul, adăugați o variantă de cap de spălat |
| Îmbinarea slăbită după săptămâni în serviciu | Pas grosier used on thicker vibrating panel | Treceți la pas fin, verificați din nou specificațiile cuplului |
| Șurubul rătăcește înainte de a pătrunde | Punctul de găurire prea agresiv pentru aliajul moale | Selectați un număr de punct mai mic, reduceți presiunea de alimentare |
Un obicei util de diagnosticare este să păstrați un set mic de mostre eșuate de la fiecare execuție de producție și să examinați profilul filetului sub mărire. O gaură decupată cu fire curate și nedeteriorate pe elementul de fixare în sine indică, de obicei, o gaură sau o nepotrivire a calibrelor. Un dispozitiv de fixare cu vârfuri de filet vizibil uzate sau rotunjite indică, în schimb, cicluri excesive de antrenare pe un bit care ar fi trebuit înlocuit cu câteva mii de cicluri mai devreme.
De asemenea, ajută la separarea unui defect de fixare adevărat de un defect de proces înainte de a schimba specificația. Schimbarea la un ecartament mai greu sau un pas diferit pentru a rezolva ceea ce este de fapt o problemă de fixare sau de calibrare a cuplului introduce adesea un nou set de probleme, cum ar fi adâncitura crescută, fără a rezolva reclamația inițială. O trecere scurtă a cauzei principale, comparând o mână de mostre eșuate cu lista de verificare a instalării înainte de a atinge lista de materiale, rezolvă de obicei problema mai rapid și evită modificările inutile ale numărului de piesă într-o serie de producție care altfel funcționa bine.
Pentru magazinele care rulează în mod repetat aceleași combinații de foi, merită să documentați un scurt card de specificații pentru fiecare ansamblu, mai degrabă decât să re-derivați ecartamentul, lungimea, punctul și pasul de la zero de fiecare dată. Un card tipic enumeră cele două straturi de material, grosimile lor, alese șuruburi pentru tablă ecartamentul și lungimea, evaluarea punctului de găurire, tipul de pas, cuplul țintă al driverului și orice cerință pentru orificiul pilot. Atașarea acestui card la comanda de lucru elimină ambiguitatea dintre schimburi și oferă noilor operatori o referință care nu depinde de cunoștințele tribale.
Când apare o nouă combinație de foi care nu este deja documentată, o încercare rapidă în trei pași funcționează bine: conduceți o probă la cuplul de bază al producătorului și verificați dacă există gropițe sau decupări, ajustați cuplul cu pași mici în orice direcție, în funcție de rezultat, apoi blocați setarea după ce trei mostre consecutive se așează curat, cu o distanță constantă. Această abordare de probă durează câteva minute și împiedică rularea unui lot întreg la o setare neverificată.
Alegerea elementelor de fixare interacționează și cu expunerea la coroziune, deși această considerație nu se află în afara potrivirii mecanice pure. Suporturile interioare rareori au nevoie de acoperire elemente de fixare autoforante , dar orice se confruntă cu vremea, spălarea sau aerul de coastă beneficiază de o acoperire rezistentă la coroziune sau de o construcție inoxidabilă, chiar și atunci când evaluarea mecanică de bază ar necesita, altfel, o piesă standard din oțel carbon.
Un șurub autofiletant taie sau își formează propriul filet pe măsură ce avansează, dar, în general, are nevoie de o gaură pilot în metal. Un șurub autoforant adaugă un vârf cu vârf de găurit, astfel încât să își poată găuri propriul orificiu de pornire și să formeze filetul într-o singură trecere, ceea ce accelerează asamblarea pe tabla mai groasă.
O articulație cu cuplu insuficient va rezista în continuare la rotația mâinii și va prezenta fire intacte la îndepărtare. O gaură decupată se învârte liber cu rezistență mică și prezintă adesea o margine netezită, rotunjită a găurii, mai degrabă decât un profil de filet definit.
Se poate, dar gabaritul ar trebui să fie dimensionat la stratul mai subțire pentru a evita gropițele, în timp ce lungimea ar trebui să țină cont de angajarea completă prin stratul mai gros. Acesta este motivul pentru care multe ansambluri folosesc un singur calibre cu o lungime aleasă special pentru stiva combinată, mai degrabă decât oricare dintre foile singure.
Da. Filetele cu pas grosier avansează mai repede pe rotație, deoarece fiecare tură acoperă o distanță mai liniară, ceea ce scurtează timpul ciclului pe rulajele cu volum mare, unde tabla subțire nu necesită performanță cu pas fin.
Aluminiul se deformează la o forță mai mică decât oțelul, astfel încât o setare de cuplu calibrată pentru oțel va supraîncărca și va scăpa aluminiul înainte de declanșarea ambreiajului, în timp ce aceeași setare poate aseza sub scaun o articulație din oțel. Setările cuplului trebuie verificate în funcție de material, nu presupuse dintr-o singură valoare implicită.